

 点击图片查看原图

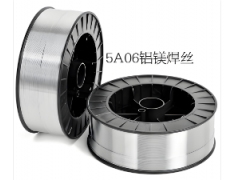
5A06属于高镁铝镁合金焊丝,不可热处理强化,国标GB/T3195,对标国外5456焊丝,是高强度防锈铝专用氩弧焊/气保焊焊丝。
一、化学成分(质量分数%)
Mg:5.8~6.8
Mn:0.5~0.8
Ti:0.02~0.1
Si≤0.4,Fe≤0.4,Cu≤0.1,Zn≤0.2
Al:余量,微量添加Be细化晶粒,降低焊接裂纹倾向
二、核心特点
1. 焊缝强度高,熔敷金属抗拉强度高,焊缝强度可达到母材90%以上;
2. 耐蚀性能优秀,耐大气、海水腐蚀,适合海洋潮湿腐蚀工况;
3. 电弧稳定,飞溅小,焊缝成型光亮;阳极氧化后,焊缝与母材色泽匹配度好;
4. 抗晶间开裂能力优于普通5356焊丝;
缺点:镁含量高,焊接时更容易产生气孔,对母材清理、保护气体纯度要求更高。
三、适用母材与用途
✅ 匹配母材:5A06(LF6)铝板/铝锻件,也可用于5A05等高镁5系铝合金焊接
主要应用
- 船舶、海洋装备:船用壳体、海水管路、储液罐
- 航天航空:航空结构件、蒙皮、受力框架
- 压力容器、油箱、重载铝合金焊接结构、军工装备零部件
- 轨道交通、大型耐腐蚀铝结构件的焊接与修复
四、焊接工艺要点
1. 焊接方式:TIG钨极氩弧焊、MIG熔化极气保焊
2. 保护气体:高纯氩气99.99%
- TIG:交流AC;MIG:直流反接DCRP
3. 焊前要求:严格除油、除氧化膜,铝母材表面氧化层必须打磨干净;
4. 慎用场景:不建议焊接6系、2系铝合金,容易产生裂纹。
五、常用规格
Φ1.0、Φ1.2、Φ1.6、Φ2.0、Φ2.4、Φ3.0;盘丝/直条焊丝均可定制。
六、储存注意事项
1. 铝焊丝表面易氧化受潮,存放于干燥仓库;
2. 开封尽快用完,表面出现发白氧化膜时需要清理,严重氧化不可使用;
3. 避免和铁屑、油污混放,防止杂质带入焊缝。