 点击图片查看原图

 [VIP第1年] 指数:1


WE54A(WE54)稀土镁合金焊丝|产品介绍
牌号:WE54A,UNS M18410,执行标准:SAE AMS4399A,是钇稀土系耐高温镁合金填充焊丝,专用于同牌号 WE54 镁母材 TIG 氩弧焊、MIG 气保焊,属于航空级高性能镁焊材。
化学成分(参考)
Mg 余量,Y:4.75~5.50%,RE 稀土:2.8~4.0%,Zr:0.4~1.0%;严格控制 Fe、Cu、Ni 杂质,杂质含量低,抗晶间腐蚀能力优于普通 AZ 系镁焊丝、WE43 焊丝。
核心特点
- 优异高温抗蠕变:长期可在 200~250℃稳定工作,短时可承受 300℃高温,高温下强度保持率高,尺寸稳定性强,是高温工况首选镁焊材,性能高于 WE43
- 比强度高、轻量化:镁基合金,密度仅约 1.84g/cm³,适合减重结构件焊接
- 焊缝耐蚀性好:稀土钇元素优化组织,焊缝盐雾耐蚀优于 AZ91、AZ31 系列镁焊缝
- 焊后可热处理时效:焊缝经 T6 时效处理后,强度、蠕变性能大幅恢复;不做时效,接头强度偏低(重点提醒)
- 电弧稳定,成型光洁:表面光亮无油污,杂质控制严格,焊接气孔、裂纹倾向更低
适用母材
WE54、WE54A-T6 稀土镁合金铸件 / 锻件,也可用于同体系稀土镁异种匹配焊接;不建议用来焊接 AZ31B、AZ91D 等铝锌系镁合金
典型应用
航空航天镁铸件、航空发动机周边轻量化构件、赛车动力壳体、高温工况镁结构件、高端科研装备、军工轻量化耐热镁部件、深海探测镁合金构件等对高温蠕变、强度、耐蚀要求严苛场景
常用规格
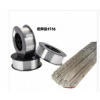
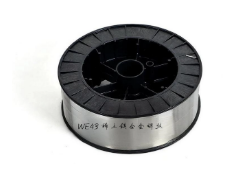
Φ1.0、1.2、1.6、2.0、2.4、3.0mm;盘装 MIG 焊丝 / 直条 TIG 氩弧焊丝两种形态,支持定制长度、包装 保护气体:高纯氩气(≥99.99%)
焊接工艺提示(买家必读)
- 镁合金活性高,焊前必须打磨、除油、除氧化膜,全程氩气充分保护,防止氧化、燃烧
- 优先 TIG 氩弧焊;MIG 适合厚板,需控制热输入,避免晶粒粗大
- 焊后推荐配套 T6 时效热处理,才能充分发挥 WE54 母材与焊丝的高温蠕变性能
- 镁焊接注意防火,做好通风防护
对比参考
- WE43:中温,性价比高;
- WE54A:更高稀土钇含量,耐高温、抗蠕变更强,成本更高