 点击图片查看原图

 [VIP第1年] 指数:1


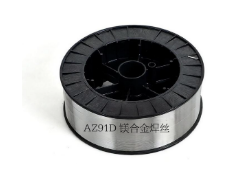
AZ91D 镁合金焊丝(ER-AZ91D)
化学成分(质量分数 %)
Al 铝:8.5~9.5
Zn 锌:0.45~0.90
Mn 锰:0.17~0.40
Si 硅:≤0.08
Cu 铜:≤0.025
Fe 铁:≤0.004
Ni 镍:≤0.001
余量:Mg 镁
说明:高铝镁铝锌系合金,强度高,但塑性偏低,杂质控制严格,减少焊缝腐蚀。
主要用途
适配母材
专门匹配 AZ91D 压铸镁合金(最常用压铸镁料),不建议用来焊 AZ31、AZ61A,成分差异大容易产生热裂纹。
适用工艺
优先 TIG 钨极氩弧焊(GTAW),也可 MIG 熔化极氩弧焊;可用于3D 打印增材制造、科研试样。
应用场景
1. 压铸镁铸件缺陷修补:气孔、砂眼、裂纹、缺料补焊(变速箱壳体、电机壳)
2. 汽车轻量化压铸件:仪表盘骨架、发动机端盖、方向盘骨架修复焊接
3. 电动工具镁合金外壳、摩托车镁压铸部件补焊
4. 实验室科研、镁合金试样制备、增材打印
材料特点
焊缝强度高,硬度高,和 AZ91D 压铸件基材力学匹配度好
流动性好,铸件补焊成型美观
缺点:铝含量高,塑性差,焊缝脆性偏大,不宜承受大冲击、大变形工件
焊接 储存注意事项
1. 镁合金极易氧化,焊丝真空密封防潮存放,开封尽快用完
2. 焊前必须打磨工件 + 焊丝表面,去除氧化膜、油污
3. 热裂纹敏感性高于 AZ61A,焊接控制热输入,不宜多层大热量堆焊
4. 不可混用:AZ91D 焊丝不要焊接 AZ61A/AZ31 工件