 点击图片查看原图

 [VIP第1年] 指数:1


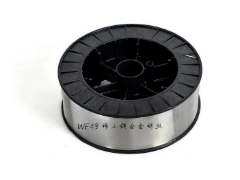
WE43 稀土镁合金焊丝
化学成分(质量分数 %)
钇:3.7~4.3
Nd 钕:2.0~2.5
Zr 锆:0.4~1.0
Gd 钆:≤1.9
Zn 锌:≤0.2
Mn 锰:≤0.3
Si 硅:≤0.03
Cu 铜:≤0.03
Fe 铁:≤0.03
Ni 镍:≤0.003
余量:Mg 镁
特点:钇钕锆稀土镁合金,不含铝,高温强度优异,耐热性远优于 AZ 系列镁合金;杂质严格管控,降低焊缝氧化与热裂纹倾向。
主要用途
适配母材
专门匹配 WE43 稀土镁合金(砂铸、压铸、锻件、挤压件),不可用来焊接 AZ31/AZ61A/AZ91D,成分体系完全不同。
适用工艺
首选 TIG 钨极氩弧焊(GTAW);可 MIG 焊、激光焊;大量用于电弧增材、3D 打印、科研试样制备。
应用场景
1. 航空航天:航空镁铸件、直升机变速箱壳体、飞行器轻量化结构件、卫星镁构件裂纹、气孔缺陷修补,可在150~250℃高温工况长期服役西北有色金...
2. 军工 / 导弹:耐热轻量化镁合金结构件焊接修复
3. 科研增材:实验室镁稀土合金试样、电弧增材制造 WE43 零件
4. 高端赛车:耐热轻量化镁合金部件焊接
材料优势
高温性能突出,200℃仍保持较高强度,AZ 系列镁合金无法达到
焊缝强度高,焊后可进行 T6 时效热处理,进一步提升接头力学性能
耐蠕变性能好,高温下不易发生塑性变形
挤压光亮焊丝,表面洁净,焊接夹渣、气孔少
⚠️焊接 & 储存注意事项
1. 稀土镁焊丝极易氧化,真空密封保存,防潮防氧化,开封尽快用完
2. 焊前工件、焊丝必须打磨,彻底清除氧化皮、油污
3. 稀土元素易氧化,焊接必须高纯氩气保护,保护气纯度建议≥99.99%
4. 热敏感性高,焊接热输入要控制,不宜大电流多层堆焊,防止晶间裂纹
5. 焊丝不能混用,WE43 稀土焊丝只焊 WE43 基材,不能焊接 AZ 系镁合金